Porowatość i pęcherze gazowe
Porowatość spoiny oznacza obecność pustek powstałych wskutek uwięzienia gazu w krzepnącym metalu. Pory mogą być pojedyncze, skupione lub rozłożone wzdłuż całego złącza. Ich źródłem bywa wilgoć, olej, farba, rdza, zabrudzony drut dodatkowy albo niewystarczająca osłona gazowa. Przy metodach MIG/MAG i TIG znaczenie mają również szczelność przewodów, czystość dyszy, ustawienie przepływu oraz przeciągi na stanowisku. Zwiększanie ilości gazu bez diagnozy nie zawsze pomaga: zbyt duży przepływ może powodować turbulencje i zasysanie powietrza. Przed spawaniem należy oczyścić i osuszyć powierzchnie, sprawdzić materiał dodatkowy oraz stan instalacji gazowej. Jeżeli porowatość występuje regularnie, warto wykonać próbę na materiale o tej samej grubości i porównać ustawienia. Pory widoczne na licu nie pokazują pełnego obrazu wnętrza spoiny; w odpowiedzialnych złączach zakres kontroli powinien wynikać z dokumentacji i wymagań jakościowych.
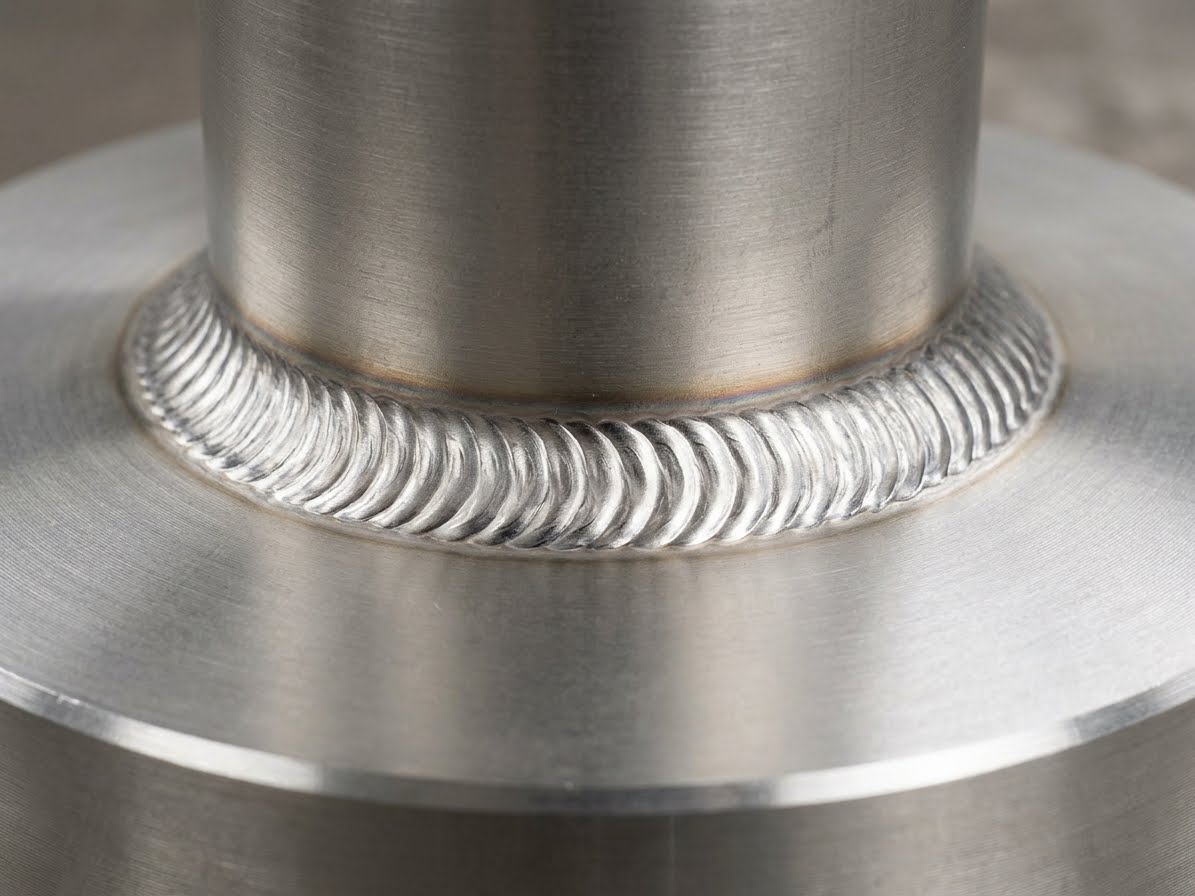
Nie każda niezgodność jest widoczna na powierzchni spoiny. Ocena jakości połączenia powinna uwzględniać wymagania dokumentacji, warunki pracy elementu oraz właściwie dobrane metody kontroli. Sam estetyczny wygląd lica nie potwierdza prawidłowego przetopu.
Brak przetopu i niezgodności wtopienia
Brak przetopu występuje wtedy, gdy metal spoiny nie połączy się prawidłowo z jednym z brzegów złącza albo z poprzednim ściegiem. Inny problem stanowi niepełny przetop grani, czyli niewystarczające stopienie złącza na wymaganej głębokości. Obie niezgodności mogą istotnie obniżyć nośność połączenia, lecz wymagają odrębnej oceny. Przyczyną bywają niewłaściwie przygotowane krawędzie, zbyt mała szczelina, nieodpowiedni kąt prowadzenia palnika, zbyt szybki przesuw lub parametry niedopasowane do pozycji spawania. Przy spoinach wielościegowych trzeba także usuwać żużel i zanieczyszczenia pomiędzy warstwami. Samo zwiększenie natężenia prądu nie rozwiązuje każdej sytuacji: może prowadzić do podtopień, przepaleń albo nadmiernych odkształceń. Skuteczna profilaktyka obejmuje prawidłowe przygotowanie rowka, kontrolę dostępu do grani, odpowiednią kolejność ściegów oraz próbne złącze przed rozpoczęciem produkcji.
Podtopienia, pęknięcia i odkształcenia
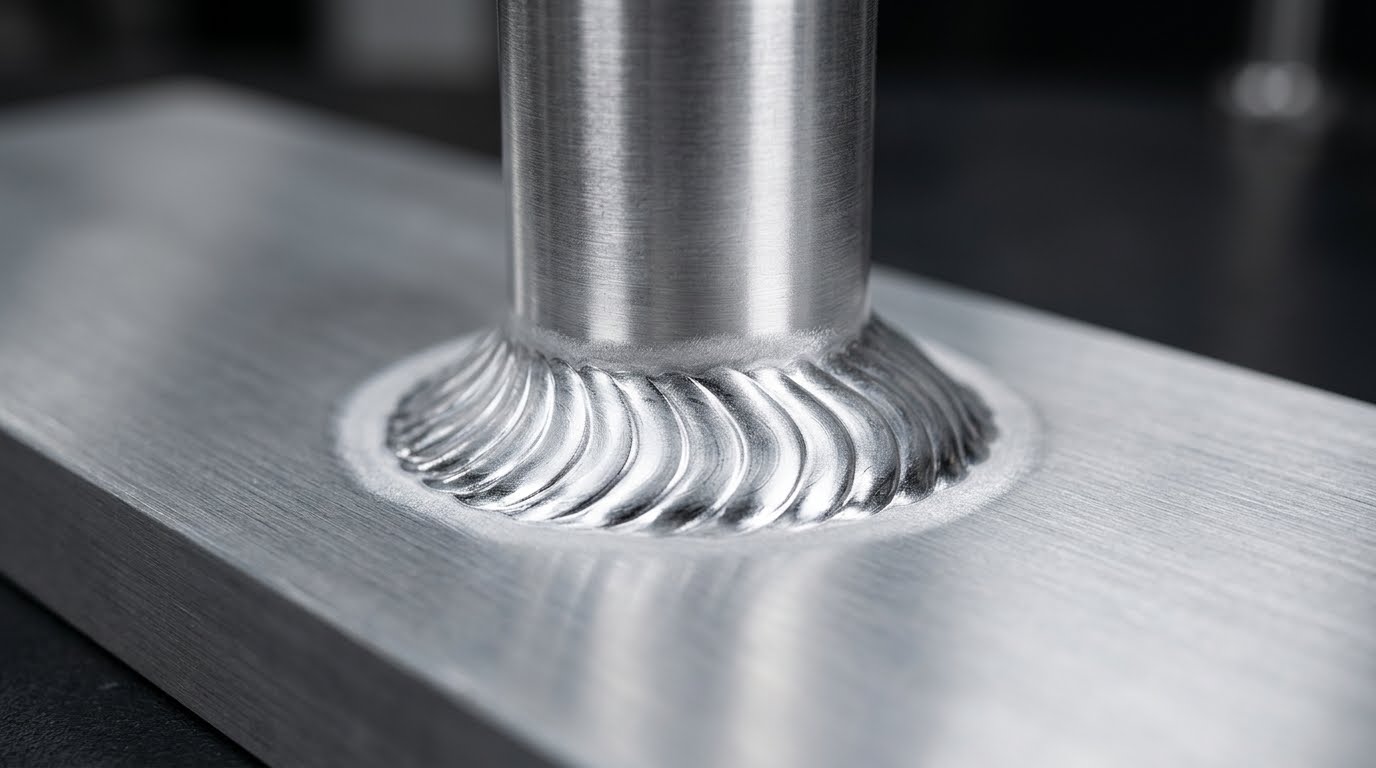
Podtopienie to rowek przy brzegu spoiny, który nie został prawidłowo wypełniony metalem. Sprzyjają mu zbyt duża energia liniowa, niekorzystny kąt palnika oraz nieprawidłowa technika prowadzenia. Przepalenie powstaje natomiast wtedy, gdy ciekły metal wypływa ze złącza, pozostawiając otwór; ryzyko rośnie zwłaszcza przy cienkich blachach i nadmiernym dopływie ciepła. Szczególnej uwagi wymagają pęknięcia, które mogą pojawić się podczas krzepnięcia lub po ostygnięciu połączenia. Ich przyczyny zależą między innymi od składu materiału, naprężeń, wodoru dyfundującego oraz warunków chłodzenia. Nie należy traktować pęknięcia jak zwykłej nierówności lica ani zamaskowywać go kolejną warstwą spoiny. Również odkształcenia nie zawsze oznaczają wadę samego metalu spoiny, ale mogą uniemożliwić prawidłowy montaż. Pomagają przemyślana kolejność spawania, odpowiednie mocowanie elementów i ograniczanie zbędnego nagrzewania.
Kontrola jakości i zapobieganie wadom
Pierwszym etapem oceny jest kontrola wizualna: sprawdza się geometrię, ciągłość lica, zakończenia spoiny, podtopienia i widoczne pęknięcia. Oględziny nie wykrywają jednak wszystkich niezgodności wewnętrznych. W zależności od materiału, rodzaju złącza i wymagań projektu mogą być potrzebne badania penetracyjne, magnetyczno-proszkowe, ultradźwiękowe lub radiograficzne. Metodę oraz kryteria akceptacji należy dobierać do dokumentacji i właściwych norm, a nie wyłącznie do wyglądu spoiny. Zapobieganie wadom zaczyna się jeszcze przed zajarzeniem łuku: od identyfikacji gatunku stali lub stopu, doboru materiału dodatkowego, przygotowania krawędzi i ustalenia parametrów. Podczas pracy liczą się stabilny łuk, właściwa osłona, czystość między ściegami oraz kontrola temperatury, jeżeli wymaga tego technologia. Gdy pojawi się niezgodność, najpierw trzeba ustalić jej przyczynę i dopuszczalny sposób naprawy. Przy zlecaniu prac warto przekazać rysunki, warunki eksploatacji oraz oczekiwany poziom kontroli. To pozwala dobrać proces i uniknąć kosztownych poprawek. Warto także zachować dokumentację parametrów oraz wyniki kontroli, aby przy kolejnych elementach można było odtworzyć sprawdzony sposób wykonania złącza.
MASZ PROJEKT DO WYKONANIA?
Prześlij zdjęcia połączeń, informacje o materiale i wymagania jakościowe. Omówimy zakres prac oraz możliwości wykonania spoin.