Przygotowanie stali do spawania
Spawanie stali czarnej jest powszechne przy wykonywaniu ram, wsporników, bram, schodów i konstrukcji stalowych. Pod nazwą „stal czarna” najczęściej rozumie się niestopowe stale węglowe, ale sam wygląd materiału nie wystarcza do wyboru technologii. Przed pracą trzeba ustalić gatunek stali, grubość elementów, rodzaj połączenia oraz wymagania dokumentacji.
Powierzchnie w miejscu spawania należy oczyścić z rdzy, farby, oleju, wilgoci i zgorzeliny. Zanieczyszczenia mogą sprzyjać porowatości, niestabilnemu łukowi i niezgodnościom spawalniczym. Szczególnie ważne jest usunięcie powłok z obszaru złącza i strefy sąsiadującej, zgodnie z przyjętą technologią. Nie wolno zakładać, że wysoka temperatura łuku „wypali” wszystkie zabrudzenia bez wpływu na jakość.
Elementy trzeba też odpowiednio dopasować. Szczelina, ukosowanie krawędzi i liczba ściegów zależą od grubości oraz typu złącza. Stabilne mocowanie ogranicza przesunięcia podczas nagrzewania. Przy elementach konstrukcyjnych liczy się nie tylko wygląd spoiny, lecz także zachowanie wymaganych wymiarów i geometrii całego zespołu.
MAG, MIG czy TIG — dobór metody
Do wielu prac ze stalą niestopową wybiera się metodę MAG, czyli spawanie elektrodą topliwą w osłonie gazu aktywnego. Umożliwia ona wydajne wykonywanie dłuższych spoin i dobrze sprawdza się przy produkcji konstrukcji. Dobór drutu, gazu osłonowego i parametrów powinien wynikać z materiału, pozycji spawania oraz wymagań dotyczących złącza.
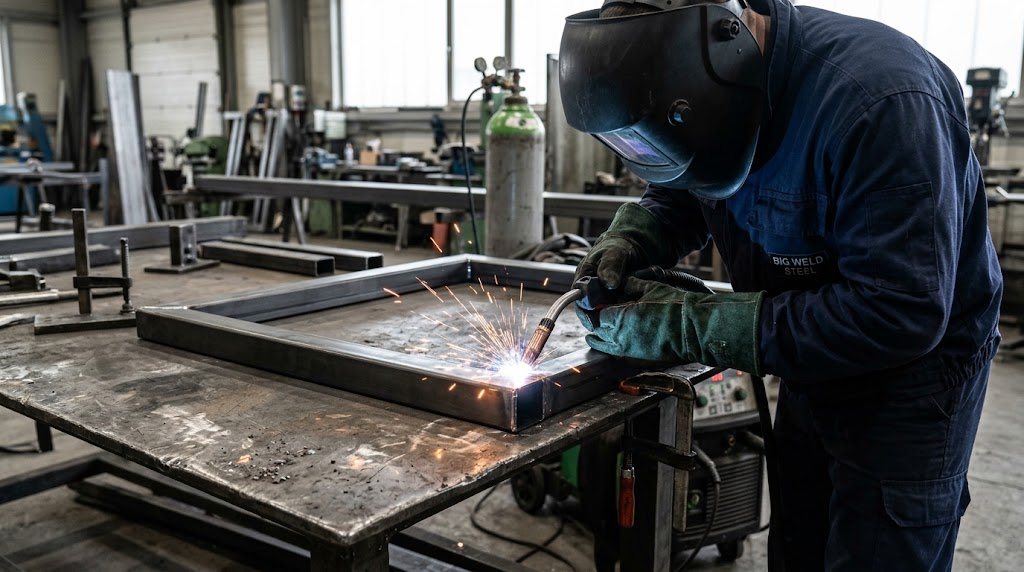
Metoda TIG daje bardzo dobrą kontrolę jeziorka spawalniczego i może być przydatna przy cienkich elementach lub połączeniach wymagających precyzji. Zwykle jednak wymaga więcej czasu niż MAG przy podobnej długości spoiny. MIG wykorzystuje gaz obojętny, dlatego w typowych pracach na stali niestopowej częściej mówi się o MAG niż o MIG. Nie należy traktować tych nazw jako całkowicie zamiennych.
Wybór metody nie powinien opierać się wyłącznie na cenie metra spoiny. Trzeba uwzględnić dostęp do złącza, grubość materiału, wymaganą jakość, liczbę elementów i warunki montażu. W przypadku połączeń nośnych technologia oraz kwalifikacje wykonania muszą odpowiadać dokumentacji i właściwym wymaganiom.
Parametry, odkształcenia i jakość spoin
Natężenie prądu, napięcie łuku, prędkość prowadzenia i wysunięcie drutu wpływają na kształt ściegu oraz wtopienie. Zbyt mała ilość energii może sprzyjać brakowi wtopienia, a niewłaściwe prowadzenie palnika — podtopieniom lub nadmiernemu rozpryskowi. Parametry dobiera się do rzeczywistego złącza, a nie wyłącznie do nominalnej grubości blachy.
Stal podczas spawania miejscowo się nagrzewa, a następnie kurczy w czasie chłodzenia. Może to prowadzić do odkształceń, zwłaszcza w cienkich profilach i długich połączeniach. Pomagają właściwa kolejność spoin, symetryczne prowadzenie prac, punktowanie oraz odpowiednie przyrządy mocujące. Nie zawsze należy spawać cały długi odcinek jednym ciągiem.
Po zakończeniu warto ocenić równomierność lica, przejście spoiny w materiał podstawowy, obecność pęknięć, podtopień i porów powierzchniowych. Kontrola wizualna jest ważna, lecz nie ujawnia wszystkich wad wewnętrznych. Zakres dodatkowych badań powinien wynikać z przeznaczenia konstrukcji i wymagań projektu.
Ładny wygląd spoiny nie potwierdza automatycznie jej wytrzymałości. W konstrukcjach nośnych wymagania dotyczące technologii, kontroli i odbioru muszą wynikać z dokumentacji oraz przeznaczenia elementu.
Zabezpieczenie antykorozyjne i wycena
Po spawaniu stal czarna wymaga przemyślanego zabezpieczenia przed korozją, jeśli ma pracować w środowisku narażonym na wilgoć. Przed malowaniem usuwa się odpryski, zanieczyszczenia i przygotowuje powierzchnię zgodnie z systemem powłokowym. Sposób ochrony — na przykład odpowiedni zestaw farb lub cynkowanie — należy dobrać do warunków eksploatacji i konstrukcji elementu.
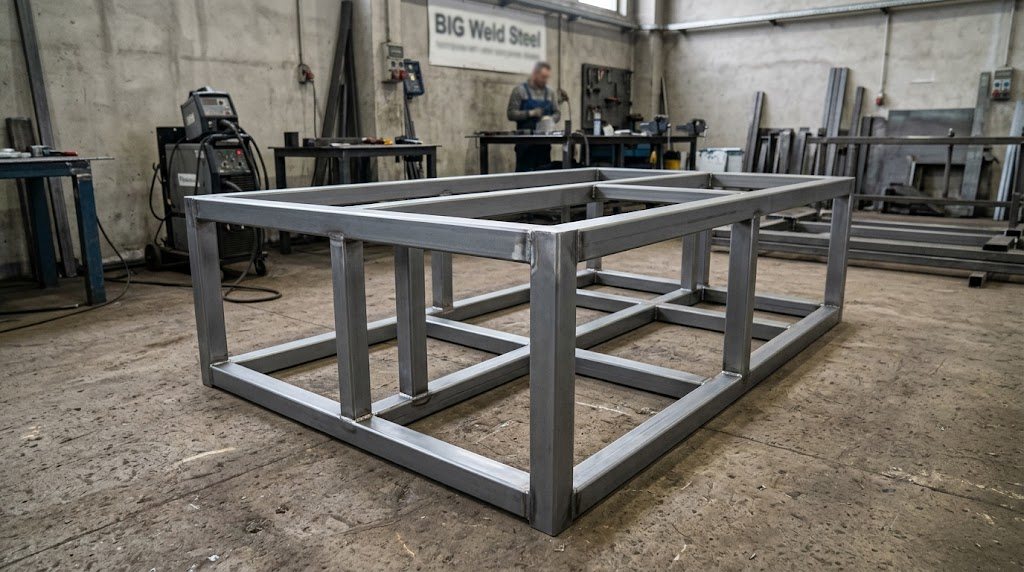
Przy zlecaniu wykonania warto przekazać rysunki z wymiarami, gatunek stali, grubości, liczbę sztuk, wymagania dotyczące spoin i informację o planowanym montażu. Ułatwia to wybór procesu, oszacowanie czasu przygotowania oraz kosztów obróbki i zabezpieczenia powierzchni.
Dobrze zaplanowane spawanie zaczyna się od projektu i przygotowania materiału, a kończy na kontroli i ochronie gotowego elementu. Dzięki temu łatwiej uzyskać powtarzalne połączenia oraz ograniczyć poprawki, straty materiałowe i opóźnienia.
MASZ PROJEKT DO WYKONANIA?
Prześlij rysunek elementu, gatunek i grubość stali oraz wymagania dotyczące połączeń. Ustalimy zakres spawania i przygotujemy wycenę.